Artykuł sponsorowany
Powtarzalność otworów montażowych w seriach detali metalowych — od czego zależy wynik wiercenia
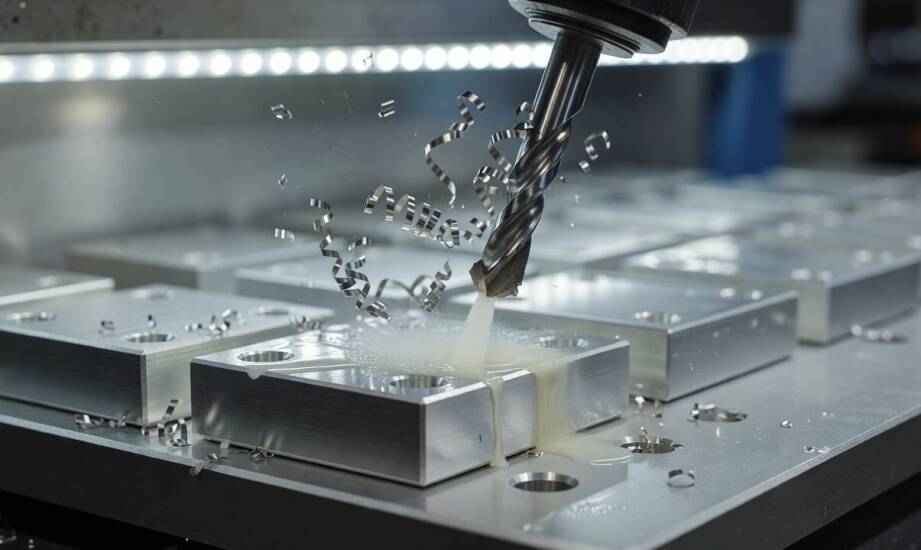
Zmiana partii materiału w trakcie produkcji elementów dla branży meblowej lub elektronicznej potrafi zdestabilizować cały proces. Producent nagle zauważa, że otwory montażowe przestają wychodzić identycznie w kolejnych sztukach serii. Taki problem pojawia się często, gdy realizujemy wiercenie cnc. Ten sam program obróbczy zaczyna dawać zupełnie różne rezultaty. Dzieje się tak, ponieważ nawet drobne wahania warunków materiałowych i technologicznych natychmiast wpływają na fizykę skrawania.
Dlaczego ten sam program CNC daje inne otwory?
Wgranie sprawdzonego kodu do maszyny nie gwarantuje identycznych rezultatów w aluminium i stali. Materiały te różnią się twardością, grubością oraz zachowaniem pod wpływem obciążeń. Stal stawia znacznie większy opór i wymaga zastosowania niższych prędkości. Twardszy stop zmienia siły działające na wiertło oraz potęguje ilość generowanego ciepła. Grubszy detal z jednej strony zwiększa sztywność całego układu, ale z drugiej mocno utrudnia odprowadzanie temperatury ze strefy obróbki.
Kolejnym aspektem pozostaje sposób stabilizacji przedmiotu na stole roboczym. Słabe mocowanie detalu powoduje jego mikroruchy pod wpływem sił skrawania. Nawet minimalne drgania prowadzą do zmian w geometrii otworu między poszczególnymi sztukami. W procesach realizowanych przez spółkę Tolmet dobór metody mocowania zależy bezpośrednio od gabarytów i sztywności samego półfabrykatu.
Parametry takie jak prędkość obrotowa, wielkość posuwu oraz geometria wiertła tworzą system naczyń połączonych. Zmiana jednego wskaźnika natychmiast wpływa na obciążenie krawędzi skrawającej i ewakuację wióra. Zbyt wysokie obroty w twardszym metalu wywołują szybkie zużycie narzędzia i przegrzewanie. Zbyt niski posuw z kolei wydłuża czas kontaktu wiertła z materiałem, co zwiększa ryzyko powstawania uciążliwych zadziorów. Geometria ostrza, w tym kąt wierzchołkowy i spiralny, decyduje o skutecznym łamaniu wióra. Każdą nową partię surowca trzeba poddać testom i skalibrować ustawienia maszyny, aby utrzymać zadaną tolerancję wymiarową.
Co decyduje o jakości otworu w produkcji seryjnej?
Utrzymanie stabilnego procesu przez całą serię zależy od trzech głównych mechanizmów: odprowadzania wióra, chłodzenia oraz sztywności oprzyrządowania. Ciągły strumień chłodziwa odbiera ciepło ze strefy skrawania i skutecznie zmniejsza tarcie. Taki zabieg zapobiega utwardzaniu się materiału na krawędzi nowo powstałego otworu. Wiercenie głębokich kanałów wymaga z kolei idealnego wyprowadzania wiórów na zewnątrz. Pozostawienie skrawków metalu w świetle otworu grozi ich ponownym cięciem, co niszczy gładkość ścianek. Odpowiednia sztywność oprawki i minimalny zwis narzędzia ograniczają bicie osiowe wiertła, przekładając się na dokładność wymiarową.
Błędy technologiczne najszybciej zdradzają się poprzez widoczne wady na gotowym detalu. Należą do nich owalizacja otworu, przesunięcie osi, ślady przegrzania oraz nierówna średnica w całej partii. Owalny kształt wynika zazwyczaj z wibracji wywołanych niedostateczną sztywnością uchwytu. Przesunięcie osi ujawnia się w przypadku niewłaściwego centrowania lub luzów w układzie mocującym. Miejscowe przegrzanie wywołuje zmiany w strukturze metalu i trwale pogarsza jakość powierzchni obrobionej. Jeśli średnica otworu systematycznie maleje lub rośnie w kolejnych sztukach, wskazuje to na postępujące zużycie narzędzia albo niestabilność wartości posuwu.
Przemysł meblarski i elektroniczny opiera się na idealnym spasowaniu tysięcy drobnych komponentów. Precyzyjne otwory montażowe gwarantują bezproblemowe składanie obudów, stelaży czy radiatorów. Zastosowanie nowoczesnej obróbki numerycznej pozwala na powielanie tego samego standardu, pod warunkiem bieżącej kontroli zużycia narzędzi.
Uzyskanie idealnej powtarzalności w obróbce metali wykracza poza proste uruchomienie maszyny. Stabilny rezultat seryjny wynika z ciągłej kontroli całego układu fizycznego. Obejmuje on właściwości dostarczonego stopu, sposób usztywnienia elementu, geometrię ostrza oraz parametry pracy. Tylko zestrojenie tych wszystkich elementów pozwala na wytwarzanie detali, które idealnie pasują do siebie na docelowej linii montażowej.
Kategorie artykułów
Polecane artykuły

Jakie kolory damskich skórzanych organizerów są najmodniejsze w tym sezonie?
W obecnym sezonie PŚ Ecommerce - Galanteria zwraca uwagę na modne kolory damskich organizerów skórzanych, które wpływają zarówno na stylizację, jak i funkcjonalność. Wybór odpowiedniego odcienia ma znaczenie, gdyż może oddziaływać na nastrój oraz wrażenie, jakie wywołują. Różnorodność barw pozwala n

Jak naprawa tłumików może wpłynąć na emisję spalin?
Sprawne tłumiki są kluczowe dla redukcji emisji szkodliwych substancji, co ma znaczenie dla ochrony środowiska oraz zdrowia publicznego. Układ wydechowy odpowiada za oczyszczanie spalin przed ich uwolnieniem do atmosfery, a jego sprawność wpływa na jakość emitowanych gazów. Zaniedbanie tego elementu