Artykuł sponsorowany
Forma pozytywowa czy negatywowa — kiedy liczy się wygląd detalu, a kiedy łatwość wyjęcia
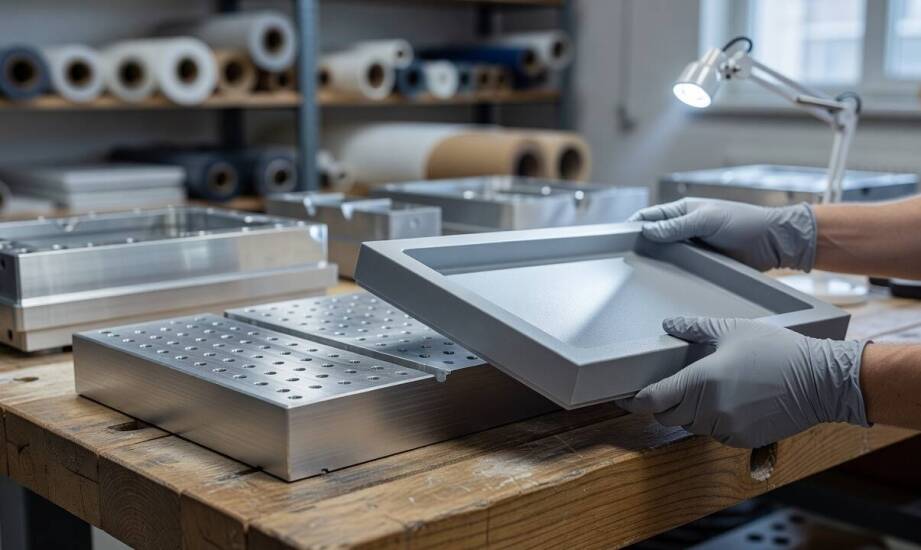
Ten sam detal wykonany z identycznego tworzywa na tej samej maszynie termoformującej potrafi prezentować zupełnie inną jakość powierzchni w zależności od typu zastosowanego oprzyrządowania. Różnica wynika bezpośrednio z geometrii narzędzia oraz punktów styku podgrzanego materiału z matrycą. Producenci opakowań z tworzyw sztucznych nierzadko napotykają problem, w którym identyczny projekt zachowuje się inaczej przy zmianie techniki tłoczenia. Zrozumienie mechaniki rozciągania folii ułatwia podjęcie optymalnej decyzji technologicznej na wczesnym etapie projektowania detalu.
Jak forma pozytywowa i negatywowa kształtują powierzchnię detalu
W formowaniu negatywowym (żeńskim) podgrzana folia styka się bezpośrednio z powierzchnią wklęsłą. Dzięki temu zewnętrzna strona wypraski precyzyjnie odwzorowuje kształt i fakturę matrycy, co ułatwia nanoszenie logotypów czy ostrych przetłoczeń widocznych dla klienta końcowego. Formowanie pozytywowe (męskie) opiera się na odwrotnym mechanizmie. Kontakt z wypukłym narzędziem ma wewnętrzna strona detalu, dlatego to wnętrze produktu wiernie oddaje geometrię modelu, podczas gdy powłoka zewnętrzna kształtuje się swobodnie pod wpływem ciśnienia i traci na ostrości.
Odpowiednio zaprojektowane formy do termoformowania determinują również rozkład grubości ścianek, co wynika z początkowego kierunku rozciągania materiału. Modele pozytywowe sprawiają, że tworzywo zachowuje największą grubość u podstawy i pocienia się ku górze. Matryce negatywowe wywołują odmienny efekt — tutaj największe pocienienie materiału występuje w narożach oraz na dnie gniazda. Przedstawione różnice bezpośrednio rzutują na widoczność śladów po chłodzeniu oraz sztywność gotowego opakowania.
Kiedy priorytetem jest wygląd, a kiedy łatwość wyjęcia
Wybór konkretnego rozwiązania technologicznego zależy od docelowej funkcji produktu i wymagań estetycznych. Opakowania eksponujące ostre krawędzie i wyraźną fakturę na zewnątrz wymagają zastosowania układów negatywowych. Pozwalają one na wierne przeniesienie detali, a dodatkowo minimalne kąty pochylenia rzędu 1–2° znacznie ułatwiają późniejszy demontaż wypraski. Warianty pozytywowe sprawdzają się w projektach wymagających idealnej dokładności wymiarów wewnętrznych. Narzędzia wypukłe pomagają również przy głębokim tłoczeniu, ograniczając ryzyko niekontrolowanych zagnieceń rozgrzanego materiału.
Proces inżynieryjny musi bezwzględnie uwzględniać głębokość tłoczenia. Wysoki współczynnik rozciągania (draw ratio) powoduje drastyczne osłabienie ścianek, szczególnie na załamaniach geometrii. Praktyka projektowania oprzyrządowania w narzędziowni Thermo-Tools potwierdza, że ostre krawędzie matrycy wklęsłej gwarantują wyraźne kontury, ale zwiększają ryzyko lokalnego pękania plastiku. Nierównomierne chłodzenie tak ukształtowanego detalu generuje wewnętrzne naprężenia, które mogą prowadzić do trwałej deformacji wyrobu tuż po opuszczeniu stacji formującej.
Rodzaj zastosowanego polimeru narzuca dodatkowe ograniczenia w procesie odwzorowywania faktury. Poliester (PET) bardzo dokładnie przyjmuje kształt narzędzia, jednak jego wysoka przezroczystość natychmiast obnaża wahania grubości oraz mikrouszkodzenia powstałe podczas rozciągania. Polistyren (PS i HIPS) płynnie wypełnia mikrotekstury powierzchni, co czyni go materiałem tolerancyjnym wobec drobnych niedoskonałości narzędzia produkcyjnego. Arkusze ABS świetnie znoszą ostre gięcia i trzymają zadany wymiar, ale błyskawicznie uwidaczniają błędy w dystrybucji grubości czy zbyt małe kąty pochylenia, utrudniając wyjęcie detalu z gniazda.
Dopasowanie technologii do specyfiki wyrobu stanowi inżynieryjny kompromis między estetyką powierzchni zewnętrznej, skomplikowaniem geometrii a stabilnością chłodzenia. Prawidłowo dobrana strona kontaktu folii z matrycą redukuje liczbę wadliwych wytłoczek i obniża koszty późniejszej obróbki CNC. Ostateczna decyzja sprzętowa definiuje powtarzalność całego cyklu produkcyjnego, zwłaszcza przy wielonakładowych seriach dla branży przemysłowej.
Kategorie artykułów
Polecane artykuły

Jakie kolory damskich skórzanych organizerów są najmodniejsze w tym sezonie?
W obecnym sezonie PŚ Ecommerce - Galanteria zwraca uwagę na modne kolory damskich organizerów skórzanych, które wpływają zarówno na stylizację, jak i funkcjonalność. Wybór odpowiedniego odcienia ma znaczenie, gdyż może oddziaływać na nastrój oraz wrażenie, jakie wywołują. Różnorodność barw pozwala n

Jak naprawa tłumików może wpłynąć na emisję spalin?
Sprawne tłumiki są kluczowe dla redukcji emisji szkodliwych substancji, co ma znaczenie dla ochrony środowiska oraz zdrowia publicznego. Układ wydechowy odpowiada za oczyszczanie spalin przed ich uwolnieniem do atmosfery, a jego sprawność wpływa na jakość emitowanych gazów. Zaniedbanie tego elementu